Werkstoff-Ratgeber · V2A, V4A und Duplex im Vergleich Welcher Edelstahl passt zu Ihrem Bauteil?
Die Werkstoffwahl entscheidet, ob ein Bauteil zehn Jahre hält oder nach zwei Jahren Flugrost ansetzt – und ob Sie unnötig viel Geld ausgeben. Hier steht, was wir in sechs Jahrzehnten Edelstahlfertigung an der Werkbank gelernt haben.
Die kurze Antwort
1.4301 (V2A) ist der Standard für Konstruktionen im Innenbereich, Gestelle, Verkleidungen und alles, was nicht mit Chloriden in Berührung kommt. 1.4404 und 1.4571 (V4A) enthalten zusätzlich Molybdän und sind die richtige Wahl bei Salz, Chloriden, Säuren, Reinigungsmitteln, Lebensmitteln und im Außenbereich. 1.4462 (Duplex) hat etwa die doppelte Streckgrenze der austenitischen Sorten und deutlich höhere Chloridbeständigkeit – sinnvoll bei hoher mechanischer Belastung oder aggressiven Medien.
Faustregel: Im trockenen Innenbereich reicht 1.4301. Sobald Wasser, Salz oder Reinigungschemie ins Spiel kommen, nehmen Sie V4A. Für Boote am Salzwasser ist 1.4571 der Klassiker.
Direktvergleich
Die vier Sorten, die wir am häufigsten verarbeiten
Alle vier liegen bei uns als Blech, Rohr oder Profil am Lager. Die Angaben sind Richtwerte aus den einschlägigen Normen – maßgeblich ist immer das Werkszeugnis der konkreten Charge.
| Merkmal | 1.4301 | 1.4404 | 1.4571 | 1.4462 |
|---|---|---|---|---|
| Kurzname | X5CrNi18-10 | X2CrNiMo17-12-2 | X6CrNiMoTi17-12-2 | X2CrNiMoN22-5-3 |
| Gängige Bezeichnung | V2A, AISI 304 | V4A, AISI 316L | V4A, AISI 316Ti | Duplex 2205 |
| Gefüge | austenitisch | austenitisch | austenitisch | austenitisch-ferritisch |
| Molybdän | nein | ca. 2 % | ca. 2 % | ca. 3 % |
| PREN (Richtwert) | ca. 18 | ca. 24 | ca. 24 | ca. 35 |
| Streckgrenze Rp0,2 | ca. 230 N/mm² | ca. 240 N/mm² | ca. 240 N/mm² | ca. 460 N/mm² |
| Magnetisch | nein (nach Umformung leicht) | nein (nach Umformung leicht) | nein (nach Umformung leicht) | ja |
| Chloride / Salzwasser | ungeeignet | gut | gut | sehr gut |
| Umformen & Kanten | sehr gutmütig | gutmütig | gutmütig | höhere Kräfte, mehr Rückfederung |
| Schweißen | unproblematisch | unproblematisch | unproblematisch, titanstabilisiert | Wärmeführung muss stimmen |
| Materialkosten | niedrig | mittel | mittel bis hoch | hoch |
| Typisch für | Gestelle, Verkleidungen, Innenbereich | Lebensmittel, Pharma, Chemie | Bootsbau, Verfahrenstechnik | hoch belastete Behälter |
PREN = Pitting Resistance Equivalent Number, berechnet als %Cr + 3,3 × %Mo + 16 × %N. Je höher der Wert, desto beständiger gegen Lochfraß.
Entscheidungshilfe
Welcher Werkstoff für welche Anwendung?
Gehen Sie die Fragen von oben nach unten durch. Sobald eine zutrifft, haben Sie Ihre Antwort.
Kommt das Teil mit Salzwasser, Streusalz oder Chloriden in Kontakt?
Dann mindestens 1.4404 oder 1.4571. 1.4301 setzt in Chloridumgebung Lochfraß an – das sieht man nicht sofort, aber nach ein bis zwei Saisons. Für Boote im Salzwasser und für Beschläge, die dauerhaft Spritzwasser abbekommen, ist 1.4571 der Klassiker.
Wird täglich mit aggressiven Mitteln gereinigt?
In Lebensmittel-, Getränke- und Pharmabetrieben ist die Reinigungschemie oft fordernder als das Produkt selbst. Auch hier gilt 1.4404 als sinnvolle Untergrenze – mit sauber verschliffenen und gebeizten Nähten.
Muss das Bauteil hohe Kräfte aufnehmen oder dünner werden?
1.4462 hat etwa die doppelte Streckgrenze der austenitischen Sorten. Das erlaubt geringere Wandstärken bei gleicher Tragfähigkeit – was den höheren Materialpreis teilweise wieder ausgleicht.
Nichts davon trifft zu?
Dann nehmen Sie 1.4301. Es ist günstiger, besser verfügbar, leichter zu kanten und zu schweißen. Einen teureren Werkstoff zu wählen, „damit es sicher hält“, kostet Geld ohne Nutzen.
Ein Sonderfall: Temperatur
Bei dauerhaft erhöhten Temperaturen und langen Verweilzeiten im kritischen Bereich kann bei unstabilisierten Sorten interkristalline Korrosion auftreten. Dagegen helfen niedriggekohlte Varianten wie 1.4404 oder titanstabilisierte wie 1.4571. Wenn Ihr Bauteil dauerhaft warm wird, sagen Sie uns die Temperatur – dann klären wir das vorab.
Aus der Praxis
Warum rostfreier Stahl trotzdem rostet
In den allermeisten Fällen, die uns erreichen, ist nicht der Werkstoff schuld, sondern die Verarbeitung. Diese vier Ursachen decken fast alles ab.
- 1. Fremdrost durch Baustahlkontakt
- Werden Edelstahl und normaler Stahl mit denselben Werkzeugen, Bürsten oder Schleifscheiben bearbeitet, gelangen Eisenpartikel auf die Oberfläche. Diese Partikel rosten – und es sieht aus, als würde der Edelstahl selbst rosten. Deshalb arbeiten wir ausschließlich in Edelstahl, mit getrennten Werkzeugen und getrennten Arbeitsplätzen.
- 2. Anlauffarben, die nicht entfernt wurden
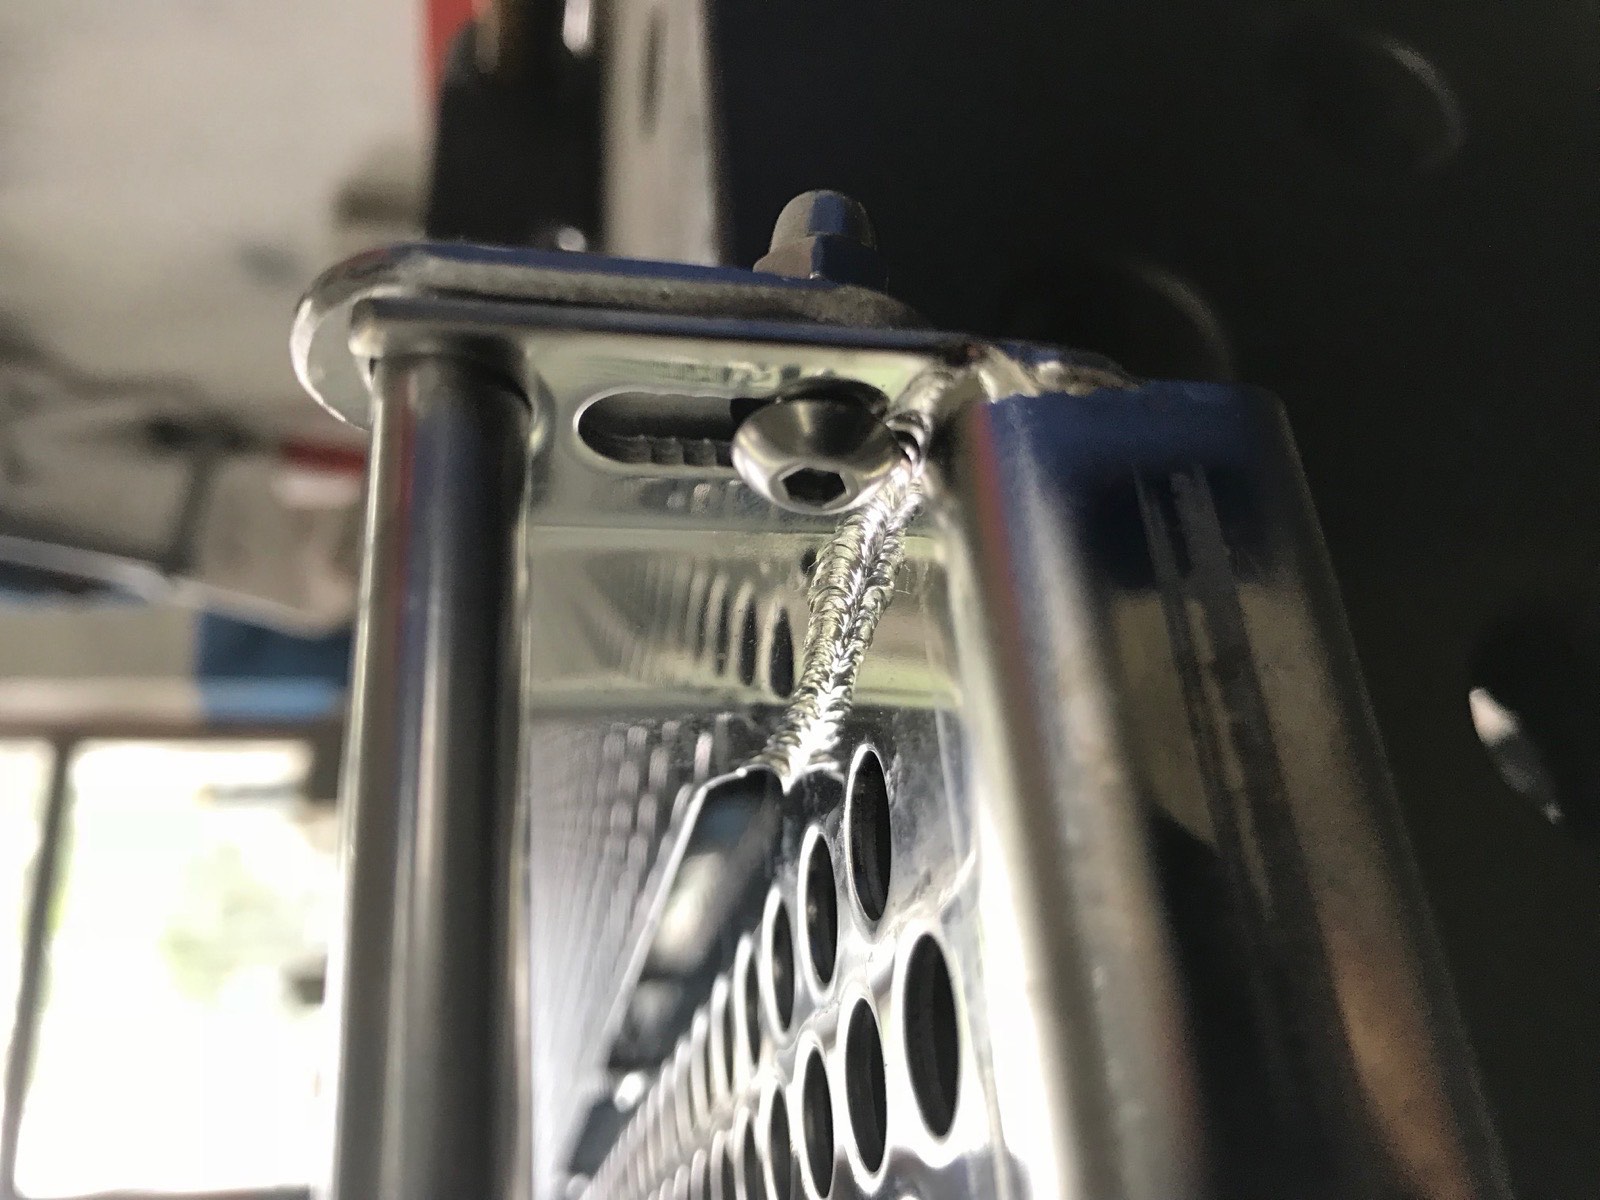
- Beim Schweißen entstehen neben der Naht bläulich-braune Anlauffarben. In dieser Zone ist die schützende Passivschicht geschädigt. Wer sie stehen lässt, bekommt genau dort später Korrosion. Beizen und Passivieren stellt den Schutz wieder her – das ist kein optischer Luxus, sondern technisch notwendig.
- 3. Spalten und tote Ecken
- In engen Spalten, unter Auflagen und in nicht durchgeschweißten Nähten steht Flüssigkeit. Dort entsteht Spaltkorrosion, auch bei hochwertigen Werkstoffen. Konstruktiv gelöst wird das durch durchgeschweißte Nähte, Innenradien statt scharfer Ecken und Gefälle zum Ablauf.
- 4. Falscher Werkstoff am falschen Ort
- 1.4301 im Schwimmbad, im Küstenbereich oder in der Nähe von Streusalz ist der häufigste Klassiker. Der Werkstoff ist völlig in Ordnung – nur nicht für diese Umgebung.
Oberfläche
Die Oberfläche ist Teil der Werkstoffentscheidung
Zwei Bauteile aus demselben Werkstoff können sich völlig unterschiedlich verhalten, wenn ihre Oberflächen unterschiedlich behandelt wurden. Je glatter die Oberfläche, desto weniger findet Schmutz Halt und desto schwerer setzt Korrosion an.
- Geschliffen in definierter Körnung – der Standard für Sichtflächen.
- Gebürstet mit gleichmäßiger Schliffrichtung, optisch ruhig und unempfindlich gegen Gebrauchsspuren.
- Gebeizt und passiviert – entfernt Anlauffarben und baut die Passivschicht wieder auf.
- Poliert für Anwendungen, bei denen Hygiene oder Optik im Vordergrund stehen, etwa im Bootsbau.
Sagen Sie uns bei der Anfrage, ob eine Fläche sichtbar ist und ob sie gereinigt werden muss – daraus ergibt sich die sinnvolle Ausführung meist von selbst.
Häufige Fragen
Zu Edelstahl-Werkstoffen
Was bedeutet V2A und V4A?
Die Bezeichnungen stammen ursprünglich aus der Entwicklungsgeschichte bei Krupp und stehen für „Versuchsschmelze Austenit“. Umgangssprachlich meint V2A heute die Sorte 1.4301 ohne Molybdän, V4A die molybdänlegierten Sorten 1.4404 und 1.4571. Es sind keine genormten Werkstoffbezeichnungen – im Angebot und auf der Zeichnung sollte immer die Werkstoffnummer stehen.
Ist Edelstahl magnetisch?
Die austenitischen Sorten 1.4301, 1.4404 und 1.4571 sind im Lieferzustand praktisch unmagnetisch. Durch Kaltumformen – also Kanten, Walzen oder Tiefziehen – kann sich das Gefüge teilweise umwandeln, sodass ein Magnet leicht haftet. Das ist normal und kein Zeichen für minderwertiges Material.
Duplex 1.4462 ist dagegen deutlich magnetisch, weil es zur Hälfte aus Ferrit besteht.
Woran erkenne ich, ob ein vorhandenes Teil aus V2A oder V4A ist?
Sicher nur über eine Materialanalyse. Der Magnettest sagt nichts aus, weil beide Sorten austenitisch sind. Wenn Sie ein Musterteil nachbauen lassen und der Werkstoff unbekannt ist, gehen wir vom Einsatzort aus: Wo das Teil verbaut war und was es aushalten musste, verrät meist mehr als jeder Schnelltest.
Muss jedes geschweißte Teil gebeizt werden?
Technisch notwendig ist es überall dort, wo Korrosionsbeständigkeit gefordert ist – also bei fast allem, was feucht wird, gereinigt wird oder im Freien steht. Bei rein innenliegenden Bauteilen in trockener Umgebung kann man darauf verzichten. Wir sprechen das im Angebot an, statt es stillschweigend wegzulassen.
Lohnt sich Duplex 1.4462 für mein Bauteil?
Wenn das Bauteil hoch belastet ist oder Sie mit dünnerer Wandstärke Gewicht sparen wollen, ja. Wenn es einfach nur „besonders gut“ sein soll, meist nicht: Duplex ist teurer in der Beschaffung, aufwendiger in der Umformung und verlangt beim Schweißen eine kontrollierte Wärmeführung. Für die typische Auffangwanne oder Verkleidung ist es überdimensioniert.
Können Sie mich zum Werkstoff beraten, bevor ich bestelle?
Ja, und das ist ausdrücklich erwünscht. Beschreiben Sie in der Anfrage kurz, wo das Teil eingebaut wird, was darauf einwirkt und wie gereinigt wird. Daraus ergibt sich die Empfehlung meist in wenigen Sätzen – und sie kostet Sie nichts.
Unsicher bei der Werkstoffwahl?
Schreiben Sie einfach „weiß ich nicht“ ins Anfrageformular und beschreiben Sie den Einsatzort. Wir schlagen Ihnen den passenden Werkstoff vor – mit Begründung.